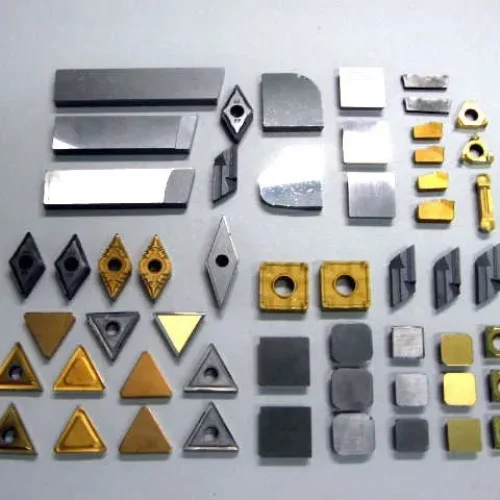
As pastilhas de metal duro são componentes fundamentais nos processos modernos de usinagem industrial. Utilizadas principalmente em tornos CNC, fresadoras e centros de usinagem, elas permitem remover material com precisão, controlar o acabamento superficial e produzir peças com diferentes geometrias.
A escolha da pastilha correta influencia diretamente a produtividade, a vida útil da ferramenta, a estabilidade do processo e o custo por peça produzida. Uma especificação inadequada pode provocar desgaste prematuro, vibrações, quebra da aresta de corte e perda de qualidade dimensional.
Existem diferentes tipos de pastilhas de metal duro, com variações de geometria, revestimento, classe de aplicação, sistema de fixação e formato. Cada característica atende a condições específicas de usinagem.
Neste guia, você vai entender como as pastilhas funcionam, quais são os principais tipos, como interpretar as classes ISO e quais critérios considerar para escolher a opção mais adequada à sua operação.
O que são pastilhas de metal duro?
As pastilhas de metal duro são elementos de corte fabricados, geralmente, a partir de partículas de carbeto de tungstênio combinadas com um ligante metálico, frequentemente cobalto. Sua fabricação envolve processos de metalurgia do pó, compactação e sinterização.
Essa composição proporciona elevada dureza e resistência ao desgaste, características importantes para operações industriais de remoção de material.
As pastilhas intercambiáveis são instaladas em suportes ou corpos de ferramentas compatíveis. Quando uma aresta atinge seu limite de desgaste, é possível indexar outra aresta disponível ou substituir a pastilha, conforme o modelo.
Entre as principais aplicações estão:
- Torneamento interno e externo.
- Fresamento de superfícies, canais e cavidades.
- Mandrilamento de furos.
- Furação com ferramentas específicas.
- Rosqueamento.
- Corte e abertura de canais.
A aplicação correta depende da compatibilidade entre a pastilha, o suporte, o material da peça e as condições de corte.
Quais são os principais tipos de pastilhas de metal duro?
As pastilhas podem ser classificadas por formato, geometria de corte, revestimento, classe de aplicação e operação. Esses critérios são complementares: uma pastilha pode, por exemplo, ter formato rômbico, geometria negativa, revestimento CVD e ser destinada ao torneamento de aço.
1. Pastilhas positivas
As pastilhas de geometria positiva apresentam ângulo de folga positivo. Em muitas aplicações, essa geometria reduz as forças de corte e facilita a usinagem de peças com menor rigidez.
São utilizadas em operações como:
- Torneamento interno.
- Acabamento de peças.
- Usinagem de componentes com paredes finas.
- Operações em que a redução das forças de corte é importante.
A geometria positiva pode ser vantajosa em máquinas de menor potência ou montagens mais suscetíveis à deflexão, desde que a pastilha e o suporte sejam adequados.
2. Pastilhas negativas
As pastilhas negativas possuem ângulo de folga nominal de zero e dependem da orientação de montagem para estabelecer a geometria efetiva de corte.
São comuns em operações de torneamento externo, desbaste e aplicações que exigem arestas robustas.
Entre suas características estão:
- Possibilidade de utilizar mais de uma aresta de corte, conforme o formato e a fixação.
- Boa resistência mecânica em configurações apropriadas.
- Aplicação frequente em operações de produção seriada.
- Disponibilidade em diferentes geometrias e classes.
Entretanto, pastilhas negativas podem exigir maior rigidez da máquina, da peça e do conjunto de fixação. A escolha entre uma geometria positiva e negativa deve considerar a operação completa, não apenas a resistência da pastilha.
3. Pastilhas com revestimento CVD
CVD significa Chemical Vapor Deposition, ou deposição química de vapor.
Nesse processo, uma ou mais camadas são depositadas sobre o substrato da ferramenta. Os revestimentos CVD podem proporcionar elevada resistência ao desgaste e proteção térmica em aplicações adequadas.
São frequentemente empregados em classes destinadas ao torneamento de aços e ferros fundidos, dependendo da composição do revestimento e da aplicação.
O desempenho depende da combinação entre substrato, camadas depositadas, geometria da aresta e condições de corte.
4. Pastilhas com revestimento PVD
PVD significa Physical Vapor Deposition, ou deposição física de vapor.
Os revestimentos PVD são utilizados em diferentes classes de pastilhas e podem permitir arestas com preparação mais afiada, conforme a tecnologia empregada.
São encontrados em aplicações de torneamento, fresamento e outras operações que exigem combinações específicas de resistência ao desgaste e tenacidade.
A escolha entre CVD e PVD não deve ser feita com base apenas no tipo de revestimento. É necessário considerar a classe completa indicada pelo fabricante e as condições reais de usinagem.
5. Pastilhas com quebra-cavacos
Os quebra-cavacos são geometrias desenvolvidas para controlar a formação e a fragmentação dos cavacos durante o corte.
O controle dos cavacos é importante para evitar enrolamento ao redor da peça, interferência com a ferramenta, danos à superfície e interrupções do processo.
Existem geometrias específicas para desbaste, uso geral e acabamento. Cada uma possui uma faixa recomendada de avanço e profundidade de corte.
Utilizar uma geometria fora de sua faixa de aplicação pode comprometer o controle dos cavacos e acelerar o desgaste da aresta.
Formatos de pastilhas de metal duro e suas aplicações
O formato influencia a acessibilidade da ferramenta, a resistência da ponta, a direção de avanço e as possibilidades de usinagem.
Entre os formatos mais comuns estão:
| Código de formato | Geometria aproximada | Aplicações frequentes |
|---|---|---|
| C | Rômbica, 80° | Torneamento geral e diferentes operações externas |
| D | Rômbica, 55° | Perfilamento e operações que exigem maior acesso |
| S | Quadrada, 90° | Torneamento e operações que aproveitam arestas robustas |
| T | Triangular, 60° | Torneamento e operações específicas de perfil |
| V | Rômbica, 35° | Perfilamento e geometrias de difícil acesso |
| W | Trigonal, 80° | Operações específicas com múltiplas arestas disponíveis |
| R | Circular | Perfilamento, fresamento e operações com distribuição de esforços na aresta |
Os formatos apresentados são referências gerais. A disponibilidade de arestas, a resistência da ponta e a compatibilidade com o suporte dependem do modelo e da especificação da pastilha.
Uma ponta mais aguda pode facilitar o acesso a perfis complexos, mas tende a ser mais sensível a esforços mecânicos. Já formatos mais robustos podem ser vantajosos em operações mais severas, desde que a geometria seja compatível com a peça.
O que significam as classes ISO de pastilhas de metal duro?
As classes ISO de aplicação ajudam a identificar o grupo de materiais para o qual uma ferramenta de corte foi projetada.
Os seis grupos mais conhecidos são P, M, K, N, S e H. Eles servem como orientação inicial para selecionar ferramentas de acordo com o material da peça.
Classe P — Aços
Indicada para grupos de aços carbono, aços-liga e outras categorias de aço contempladas pela classificação do fabricante.
As condições de corte, a dureza, a composição do material e a continuidade da operação determinam a classe de pastilha mais apropriada.
Classe M — Aços inoxidáveis
Voltada a diferentes tipos de aços inoxidáveis.
Esses materiais podem apresentar tendência à adesão, geração de calor e endurecimento por deformação. Por isso, a geometria da aresta, a tenacidade e o controle dos cavacos são fatores importantes.
Classe K — Ferros fundidos
Utilizada em aplicações com ferros fundidos, incluindo diferentes variantes de ferro fundido cinzento e nodular.
A abrasividade, a estrutura do material e a condição da superfície influenciam a seleção da ferramenta e do revestimento.
Classe N — Materiais não ferrosos
Abrange materiais como alumínio, cobre e suas ligas, conforme a classificação aplicável.
Em muitas operações com alumínio, geometrias afiadas e superfícies adequadas ajudam a reduzir a adesão de material à aresta. Entretanto, a escolha deve considerar a liga e a operação.
Classe S — Superligas e titânio
Abrange superligas resistentes ao calor e ligas de titânio.
Esses materiais podem gerar altas temperaturas na região de corte e exigir controle rigoroso dos parâmetros, da estabilidade e da evacuação de calor.
Classe H — Materiais endurecidos
Indicada para grupos de materiais endurecidos, como determinados aços temperados.
A escolha depende da dureza, da operação, do acabamento exigido e da tecnologia de ferramenta. Algumas aplicações utilizam metal duro, enquanto outras podem exigir CBN ou materiais de corte alternativos.
Importante: os grupos ISO não definem, sozinhos, uma pastilha específica. O código da classe comercial e sua faixa de aplicação variam entre fabricantes. Consulte sempre os catálogos técnicos antes de definir os parâmetros de corte.
Como escolher a pastilha de metal duro ideal?
A escolha deve partir da operação e do material da peça, avançando para a geometria, a classe e os parâmetros de corte.
1. Identifique o material que será usinado
Determine o material e, quando possível, sua especificação e dureza.
Aço carbono, aço inoxidável, ferro fundido, alumínio e superligas apresentam características diferentes de formação de cavacos, geração de calor e desgaste.
Essa identificação permite definir o grupo ISO de aplicação como ponto de partida.
2. Defina a operação: desbaste ou acabamento
O desbaste normalmente prioriza a remoção de material e a resistência da ferramenta às cargas de corte.
O acabamento busca atingir dimensões e qualidade superficial especificadas, com controle de vibração e desgaste.
A geometria e o quebra-cavacos devem ser selecionados dentro das faixas recomendadas para a operação.
3. Confira o formato e a compatibilidade com o suporte
O código de formato não é suficiente para garantir compatibilidade.
É necessário verificar dimensões, ângulo de folga, sistema de fixação, tipo de assento e requisitos do porta-ferramenta.
Uma pastilha visualmente semelhante pode não ser adequada ao suporte existente.
4. Avalie o revestimento e a classe da ferramenta
A classe deve combinar resistência ao desgaste e tenacidade de acordo com as condições de corte.
Em operações contínuas e estáveis, pode ser possível priorizar a resistência ao desgaste. Em cortes interrompidos ou montagens sujeitas a impacto, a tenacidade da aresta pode ganhar importância.
Essa decisão depende da classe específica, da geometria e das recomendações do fabricante.
5. Verifique os parâmetros de corte
Os parâmetros mais relevantes incluem:
- Velocidade de corte.
- Avanço por rotação ou por dente, conforme a operação.
- Profundidade de corte.
- Condições de refrigeração.
- Estabilidade da peça e da ferramenta.
Não existe uma combinação universal de parâmetros para todas as pastilhas. Utilize os dados do fabricante como referência inicial e valide os ajustes de forma controlada.
Como interpretar o código de uma pastilha de metal duro?
Os códigos padronizados ajudam a identificar características geométricas e dimensionais da pastilha. Um exemplo conhecido é TNMG 160404.
Em códigos desse tipo, as primeiras letras identificam características como formato, ângulo de folga, tolerância e configuração construtiva. Os números seguintes representam dimensões, como tamanho, espessura e raio de ponta, de acordo com o sistema de codificação aplicável.
A interpretação exata deve ser feita com a tabela técnica correspondente à norma, à família do produto e ao fabricante.
Antes de comprar uma substituição, confira:
- Código completo da pastilha.
- Formato e ângulo de folga.
- Dimensões e espessura.
- Raio de ponta.
- Geometria do quebra-cavacos.
- Classe e revestimento.
- Compatibilidade com o suporte.
Não escolha uma pastilha apenas porque seu código é parecido com o da ferramenta anterior. Pequenas diferenças podem alterar a fixação e o desempenho.
Quais fatores influenciam a vida útil das pastilhas?
A vida útil de uma pastilha depende de uma combinação de fatores, não apenas da qualidade do material de corte.
Entre os principais estão:
- Desgaste de flanco: remoção gradual de material na região da face lateral da ferramenta.
- Desgaste de cratera: desgaste na face de saída, em contato com o cavaco.
- Lascamento: perda localizada de material da aresta.
- Deformação plástica: alteração da geometria da aresta sob condições térmicas e mecânicas elevadas.
- Aresta postiça: aderência de material da peça à ferramenta, capaz de prejudicar o corte e o acabamento.
A análise do tipo de desgaste ajuda a identificar a causa provável e orientar ajustes na classe, na geometria, nos parâmetros ou na estabilidade do conjunto.
A troca da pastilha deve seguir critérios técnicos definidos para a operação. Esperar que a ferramenta quebre pode provocar danos à peça, paradas não programadas e custos adicionais.
Como reduzir o custo de usinagem com pastilhas de metal duro?
O preço unitário da pastilha não representa, isoladamente, o custo real de utilização.
Uma avaliação mais completa considera a quantidade de peças produzidas por aresta, o tempo de ciclo, o número de trocas, as paradas, o refugo e a necessidade de retrabalho.
Para comparar duas alternativas, acompanhe indicadores como:
- Custo de ferramenta por peça aprovada.
- Quantidade de peças por aresta.
- Tempo de ciclo.
- Frequência de troca.
- Taxa de rejeição.
- Estabilidade dimensional ao longo do lote.
Uma pastilha de preço superior pode oferecer melhor resultado econômico se reduzir o tempo de máquina ou aumentar a quantidade de peças produzidas por aresta. Essa vantagem, porém, precisa ser demonstrada nas condições reais da aplicação.
Como encontrar a pastilha certa para sua operação?
Para selecionar uma pastilha de metal duro com maior segurança, reúna as informações essenciais da aplicação:
- Material e dureza da peça.
- Tipo de operação e máquina utilizada.
- Código da pastilha atual, quando disponível.
- Modelo do suporte ou porta-ferramenta.
- Condições de corte utilizadas.
- Acabamento e tolerâncias exigidos.
- Problemas observados, como desgaste, vibração ou quebra.
Com esses dados, é possível avaliar opções compatíveis e comparar classes, geometrias e revestimentos com maior precisão.
Precisa encontrar pastilhas de metal duro para sua operação? Entre em contato com nossa equipe comercial ou técnica, informe as características da peça e da máquina e solicite orientação para identificar alternativas compatíveis com seu processo.
Perguntas frequentes sobre pastilhas de metal duro
Para que servem as pastilhas de metal duro?
São elementos de corte utilizados em ferramentas de usinagem para remover material de peças, principalmente em operações de torneamento, fresamento e outras aplicações compatíveis. As versões intercambiáveis permitem indexar ou substituir a pastilha quando necessário.
Qual é a diferença entre pastilhas positivas e negativas?
Pastilhas positivas possuem ângulo de folga positivo e podem reduzir as forças de corte em aplicações adequadas. Pastilhas negativas possuem ângulo de folga nominal zero e são frequentemente utilizadas em operações que exigem arestas robustas. A escolha depende da máquina, da fixação e da operação.
O que significam P, M, K, N, S e H nas pastilhas?
São grupos ISO de aplicação relacionados aos materiais usinados: P para aços, M para aços inoxidáveis, K para ferros fundidos, N para não ferrosos, S para superligas e titânio e H para materiais endurecidos.
Qual é a melhor pastilha para torneamento CNC?
Não existe uma única pastilha ideal para todas as operações. A seleção depende do material da peça, da operação, do formato, da geometria, da classe, do suporte e dos parâmetros de corte.
Qual é a diferença entre revestimento CVD e PVD?
CVD e PVD são processos diferentes de deposição de revestimentos. Cada tecnologia permite obter características específicas, e a adequação depende do substrato, da geometria, da classe e das condições de corte.
Como saber quando trocar uma pastilha?
Observe os limites de desgaste definidos para a operação, a perda de acabamento, as variações dimensionais, o lascamento e outros sinais de deterioração. Os critérios devem ser definidos conforme a aplicação e as recomendações técnicas do fabricante.
Como escolher a classe ISO de uma pastilha?
Comece identificando o material da peça e seu grupo ISO. Em seguida, avalie o tipo de operação, a severidade do corte, a geometria e a classe comercial recomendada pelo fabricante.
Conclusão
As pastilhas de metal duro são essenciais para diversos processos de usinagem industrial, mas seu desempenho depende da seleção correta para cada aplicação.
Entender os formatos, as geometrias, os revestimentos e as classes ISO ajuda a reduzir erros de especificação e a tomar decisões mais fundamentadas.
Para obter bons resultados, avalie o material da peça, a operação, o suporte, os parâmetros de corte e os requisitos de qualidade em conjunto.
Se sua empresa busca pastilhas de metal duro para torneamento, fresamento ou outras operações compatíveis, reúna as informações técnicas do processo e solicite uma avaliação antes de definir a compra.