A escolha das pastilhas de metal duro para torneamento CNC influencia diretamente a produtividade, a precisão dimensional e o custo de fabricação de componentes industriais. Uma pastilha adequada permite remover material de maneira eficiente, controlar a formação de cavacos e obter o acabamento superficial especificado no projeto.
Por outro lado, uma seleção inadequada pode provocar desgaste prematuro, vibrações, quebra da aresta de corte e aumento do tempo de máquina. Esses problemas afetam a estabilidade da produção e podem elevar o custo por peça.
Para escolher a pastilha correta, é necessário avaliar fatores como material da peça, tipo de operação, geometria de corte, classe ISO, quebra-cavacos e condições de trabalho.
Neste artigo, você vai entender como analisar esses fatores e selecionar pastilhas para torneamento CNC de acordo com as necessidades da sua operação.
O que são pastilhas para torneamento CNC?
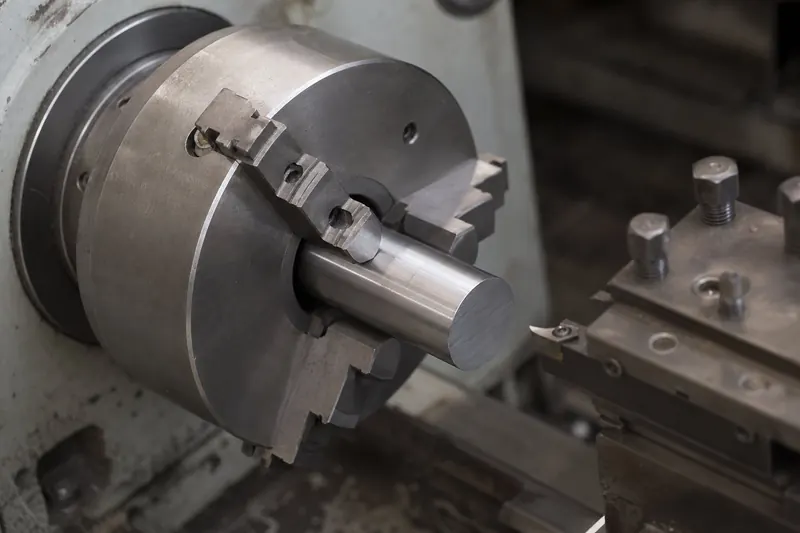
As pastilhas para torneamento CNC são elementos de corte utilizados em ferramentas instaladas em tornos de comando numérico computadorizado. Durante a operação, a peça gira enquanto a ferramenta avança, removendo material até alcançar a geometria desejada.
As pastilhas intercambiáveis são geralmente fabricadas em metal duro e podem apresentar diferentes formatos, revestimentos, classes e geometrias de corte.
Sua utilização permite substituir ou indexar arestas desgastadas sem necessariamente trocar todo o conjunto de ferramentas, contribuindo para a padronização e a manutenção do processo produtivo.
As principais aplicações incluem:
- Torneamento externo de eixos e componentes cilíndricos.
- Torneamento interno de furos.
- Desbaste de peças brutas.
- Acabamento de superfícies.
- Perfilamento de geometrias complexas.
- Abertura de canais e operações de corte.
- Fabricação de componentes para máquinas e equipamentos industriais.
Cada operação apresenta requisitos diferentes. Por isso, a escolha deve considerar tanto as características da pastilha quanto as condições reais de usinagem.
Como escolher a pastilha ideal para torno CNC?
A seleção deve seguir uma sequência lógica: identificar o material da peça, definir a operação, avaliar a geometria e selecionar a classe adequada.
1. Identifique o material da peça
O material que será usinado é um dos primeiros fatores a considerar.
Aços carbono, aços-liga, aços inoxidáveis, ferros fundidos e ligas não ferrosas apresentam comportamentos diferentes durante o corte. Essas diferenças influenciam a formação de cavacos, a geração de calor e os mecanismos de desgaste.
A classificação ISO tradicional para ferramentas de corte utiliza grupos de materiais:
- P — Aços: inclui diversos aços carbono e aços-liga.
- M — Aços inoxidáveis: abrange diferentes tipos de inox.
- K — Ferros fundidos: contempla aplicações em diferentes classes de ferro fundido.
- N — Materiais não ferrosos: inclui alumínio, cobre e suas ligas.
- S — Superligas e titânio: abrange materiais de difícil usinagem.
- H — Materiais endurecidos: inclui determinados aços endurecidos.
Esses grupos ajudam a orientar a seleção inicial, mas não determinam sozinhos a classe comercial ideal. A composição, a dureza e as condições de corte também devem ser consideradas.
2. Defina se a operação é de desbaste ou acabamento
A finalidade da operação altera os requisitos da ferramenta.
Desbaste: busca remover grandes volumes de material com eficiência. A pastilha precisa suportar as cargas de corte e as condições específicas da operação.
Acabamento: busca atingir as dimensões e a qualidade superficial exigidas. A geometria da aresta, o raio de ponta, o avanço e a estabilidade do conjunto tornam-se especialmente importantes.
Semiacabamento: representa uma etapa intermediária, na qual a ferramenta remove material e prepara a peça para a operação final.
Uma pastilha adequada ao desbaste pode não oferecer o melhor resultado no acabamento. Da mesma forma, uma geometria de acabamento pode não ser apropriada para cargas elevadas ou cortes interrompidos.
3. Escolha o formato da pastilha
O formato influencia o acesso à geometria da peça, a resistência da ponta e as possibilidades de avanço.
Entre os formatos comuns no torneamento estão:
| Formato | Característica geral | Aplicações frequentes |
|---|---|---|
| C | Rômbico, 80° | Torneamento geral e operações externas |
| D | Rômbico, 55° | Perfilamento e geometrias que exigem maior acesso |
| V | Rômbico, 35° | Perfilamento de contornos mais complexos |
| S | Quadrado, 90° | Operações que podem aproveitar arestas robustas |
| T | Triangular, 60° | Aplicações específicas de torneamento |
Esses formatos não são intercambiáveis em qualquer suporte. É necessário verificar o sistema de fixação, o ângulo de folga, as dimensões e as recomendações do fabricante.
Em geral, pontas mais agudas facilitam o acesso a perfis complexos, mas podem ser mais sensíveis a esforços mecânicos. Formatos mais robustos podem ser vantajosos em operações severas, dependendo das condições de corte.
4. Avalie a geometria de corte
A geometria da pastilha determina características importantes, como a forma de entrada da aresta no material, a formação dos cavacos e as forças de corte.
Pastilhas com geometrias mais afiadas podem reduzir os esforços em aplicações adequadas, enquanto geometrias mais robustas podem suportar condições de corte mais exigentes.
A escolha também deve considerar o tipo de material, a profundidade de corte, o avanço e a continuidade da operação.
Para selecionar a geometria correta, consulte as faixas de aplicação informadas pelo fabricante, especialmente quando o objetivo é combinar produtividade e qualidade superficial.
5. Selecione a classe e o revestimento
As classes de metal duro são desenvolvidas para diferentes combinações de material, desgaste e condições de corte.
O revestimento pode contribuir para a resistência ao desgaste, o comportamento térmico e o desempenho da aresta. Tecnologias como CVD e PVD são utilizadas em diferentes classes, com características próprias.
Em operações contínuas e estáveis, uma classe que priorize a resistência ao desgaste pode ser adequada. Em cortes interrompidos ou condições sujeitas a impacto, a tenacidade pode ganhar importância.
Não existe uma classe universalmente superior. A seleção deve combinar o material da peça, a operação, a geometria e as recomendações técnicas do fabricante.
Qual pastilha usar em cada operação de torneamento?
A aplicação ajuda a restringir as opções disponíveis e facilita a seleção inicial.
Torneamento externo
Utilizado na fabricação de eixos, pinos, buchas e componentes cilíndricos.
A seleção depende do diâmetro da peça, da profundidade de corte, do avanço, da rigidez da fixação e do tipo de operação.
Torneamento interno
Realizado na superfície interna de um furo ou cavidade.
Nesse caso, é importante avaliar o diâmetro mínimo de acesso, o comprimento em balanço da barra, a evacuação dos cavacos e a tendência à vibração.
Uma ferramenta excessivamente flexível pode comprometer o acabamento e a precisão dimensional.
Perfilamento
Empregado para produzir contornos, raios e geometrias específicas.
Pastilhas com pontas mais agudas podem facilitar o acesso a regiões complexas, mas sua resistência mecânica deve ser compatível com os esforços envolvidos.
Abertura de canais e corte
Essas operações utilizam ferramentas estreitas e exigem atenção à rigidez, ao alinhamento e ao controle dos cavacos.
A largura da ferramenta, a profundidade do canal e as características da peça influenciam a escolha da pastilha.
Como escolher o quebra-cavacos para torneamento?
O quebra-cavacos é uma característica geométrica projetada para controlar a formação e a fragmentação dos cavacos.
Quando os cavacos ficam excessivamente longos, podem se enrolar na peça, interferir na ferramenta, danificar a superfície e exigir paradas para remoção.
A seleção deve considerar:
- Material que será usinado.
- Faixa de avanço.
- Profundidade de corte.
- Tipo de operação.
- Continuidade do corte.
- Condições de refrigeração, quando aplicáveis.
Os fabricantes geralmente oferecem geometrias para acabamento, uso geral e desbaste. Cada uma possui uma faixa recomendada de aplicação.
A utilização fora dessa faixa pode resultar em cavacos mal controlados, desgaste acelerado ou sobrecarga da aresta.
Quais parâmetros de corte influenciam o desempenho da pastilha?
Mesmo uma pastilha adequada pode apresentar resultados insatisfatórios quando os parâmetros de corte não são compatíveis com a aplicação.
Velocidade de corte
Representa a velocidade relativa entre a aresta de corte e a superfície da peça.
Uma velocidade inadequada pode acelerar determinados mecanismos de desgaste ou comprometer a produtividade. Os valores devem respeitar as recomendações do fabricante para o material e a classe utilizados.
Avanço
No torneamento, o avanço costuma ser expresso em milímetros por rotação.
Ele influencia a produtividade, a formação de cavacos e o acabamento superficial. Seu efeito depende também do raio de ponta e da geometria da pastilha.
Profundidade de corte
Determina a espessura radial de material removido em uma passada de torneamento.
Profundidades maiores podem aumentar os esforços sobre a ferramenta e exigem uma combinação compatível de máquina, fixação e geometria.
Refrigeração
A utilização de fluido de corte depende da ferramenta, do material, da operação e das recomendações do fabricante.
O fornecimento adequado pode auxiliar na lubrificação, no controle térmico e na evacuação de cavacos. Mudanças nas condições de refrigeração devem ser avaliadas com cuidado, sobretudo quando a operação é sensível a variações térmicas.
Principais problemas no torneamento CNC e suas possíveis causas
A observação dos sintomas ajuda a identificar oportunidades de melhoria no processo.
| Problema | Possíveis causas | O que verificar |
|---|---|---|
| Desgaste acelerado | Velocidade elevada, classe inadequada ou condições térmicas desfavoráveis | Parâmetros e recomendação do fabricante |
| Quebra da pastilha | Sobrecarga, impacto ou baixa estabilidade | Fixação, geometria e avanço |
| Vibração | Balanço excessivo ou baixa rigidez | Suporte, peça e montagem |
| Acabamento ruim | Desgaste, geometria inadequada ou vibração | Raio de ponta, avanço e estabilidade |
| Cavacos longos | Quebra-cavacos ou parâmetros incompatíveis | Geometria, avanço e profundidade |
Esses sintomas podem ter diversas causas simultâneas. O diagnóstico deve considerar a operação completa, evitando alterações isoladas sem verificar seus efeitos.
Como reduzir o custo por peça no torneamento CNC?
O preço de compra da pastilha não representa, sozinho, seu custo real de utilização.
Uma avaliação econômica deve considerar a quantidade de peças produzidas por aresta, o tempo de ciclo, a frequência de troca, as paradas de máquina e o índice de refugo.
Para comparar duas pastilhas, acompanhe:
- Custo de ferramenta por peça aprovada.
- Quantidade de peças por aresta.
- Tempo de ciclo por componente.
- Frequência de trocas.
- Estabilidade dimensional.
- Ocorrência de quebras e retrabalho.
Uma pastilha de maior preço pode oferecer melhor custo por peça quando aumenta a produtividade ou reduz as trocas. Esse benefício precisa ser verificado em condições reais de produção.
Checklist para selecionar pastilhas de torneamento CNC
Antes de solicitar uma cotação ou substituir a pastilha atual, reúna as seguintes informações:
- Material e dureza da peça.
- Tipo de operação: externa, interna, perfilamento, canal ou corte.
- Etapa do processo: desbaste, semiacabamento ou acabamento.
- Código da pastilha e modelo do suporte, quando disponíveis.
- Parâmetros de corte atuais.
- Acabamento e tolerâncias exigidos.
- Principais problemas observados durante a usinagem.
Essas informações ajudam a identificar alternativas compatíveis e tornam a avaliação técnica mais precisa.
Precisa selecionar pastilhas para seu torno CNC? Entre em contato com nossa equipe comercial ou técnica e informe as características da sua operação para avaliar opções adequadas ao material, à máquina e aos requisitos de produção.
Perguntas frequentes sobre pastilhas para torneamento CNC
Qual é a melhor pastilha para torno CNC?
Não existe uma única pastilha ideal para todas as aplicações. A escolha depende do material da peça, da operação, da geometria, da classe, do suporte e dos parâmetros de corte.
Qual é a diferença entre uma pastilha de desbaste e uma de acabamento?
A pastilha de desbaste é selecionada para condições de remoção de material mais exigentes. A de acabamento prioriza os requisitos dimensionais e superficiais da etapa final. A geometria e a classe precisam ser compatíveis com cada operação.
Como escolher a classe ISO para torneamento?
Identifique primeiro o material da peça e seu grupo ISO. Depois, avalie a operação, a severidade do corte e as classes recomendadas pelo fabricante.
Como evitar vibração durante o torneamento interno?
Verifique a rigidez da barra, o comprimento em balanço, a fixação, a geometria da pastilha e os parâmetros de corte. Barras antivibratórias podem ser indicadas em determinadas aplicações, conforme a profundidade e o diâmetro do furo.
Quando devo trocar a pastilha de metal duro?
A substituição deve seguir critérios técnicos, como limites de desgaste, perda de acabamento, variação dimensional ou sinais de lascamento. Os limites dependem da aplicação e das exigências da produção.
Uma pastilha mais cara sempre oferece melhor desempenho?
Não. O resultado depende da compatibilidade entre a pastilha e o processo. A comparação deve considerar o custo por peça, a vida útil, o tempo de ciclo e a estabilidade da produção.
Conclusão
A escolha de pastilhas de metal duro para torneamento CNC exige uma avaliação conjunta do material da peça, da operação, do formato, da geometria, da classe e dos parâmetros de corte.
Uma seleção bem fundamentada pode ajudar a controlar o desgaste, melhorar o acabamento e tornar os custos de produção mais previsíveis.
Antes de definir a compra, verifique a compatibilidade da pastilha com o suporte e consulte as recomendações técnicas do fabricante. Se necessário, solicite uma avaliação da aplicação para comparar alternativas com base nos requisitos reais da sua operação.